A csavarok mindennapi életünkben jelen vannak, a bútorok összeszerelésétől a bonyolult, nagy teherbírású gépek építéséig mindenben felhasználják. Ha valaha is azon töprengett, hogyan készülnek ezek a nélkülözhetetlen rögzítőelemek, itt vagyunk, hogy betekintést nyújtsunk.
Hogyan készül a csavar? 3 Általános gyártási módszerek
Mielőtt belemerülnénk egy valós csavargyártási példába, először tekintsük át a csavargyártás három leggyakoribb, átfogó módszerét: hidegalakítás, melegkovácsolás és megmunkálás.
A hidegalakítás (más néven hidegfejezés) egy csavar alakításának folyamata az acél melegítése nélkül. Ezt úgy érik el, hogy az anyagot egy öntőformán belül ütik vagy préselik.
A melegkovácsolás az a folyamat, amikor az acélt olyan hőmérsékletre hevítik, ahol az rugalmassá válik, majd egy szerszám segítségével formázzák.
A megmunkálás az acél eltávolításának folyamata a kívánt csavarméretek elérése érdekében.
Mindegyik módszernek megvannak a maga előnyei és hátrányai, így az egyik megfelelőbb egy adott alkalmazáshoz, mint a többi. A Wilson-Garnernél például gyakran választjuk a hidegalakítást, mert az rendkívül jól működik olyan anyagokkal, mint az ötvözött és szénacél, és növeli szilárdságukat a „munka keményedés” néven ismert jelenség révén.
További információ az általános csavargyártási módszerekrőlitt.
A csavar gyártási folyamata: lépésről lépésre fotókkal
Most nézzük meg az egyik csavargyártási folyamatot működés közben. Ez egy hidegen alakított csavar, amelyet nemrégiben gyártottunk itt a Wilson-Garnernél. Ötvözött acélból készült.
Íme a 10 lépés, amelyet ennek az alkatrésznek a gyártása során végzünk, valamint a folyamat során képekkel. Felhívjuk figyelmét, hogy ez csak egy alkatrész, és mivel specifikációnkénti rögzítőelemeket gyártunk, a többi csavar gyártási folyamata eltérő lehet.
1. Levágás
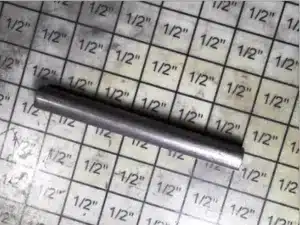
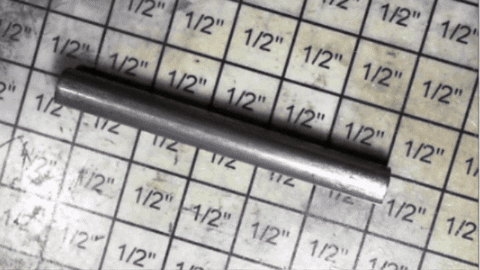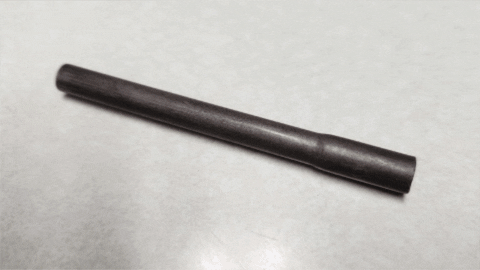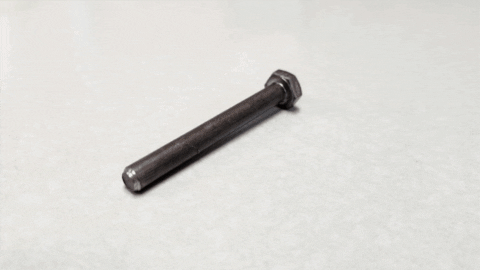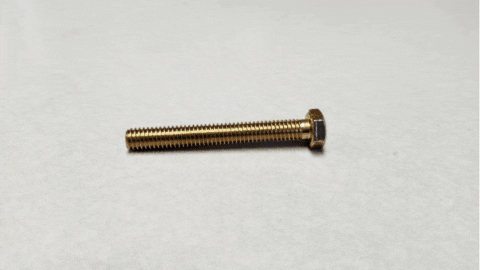
Csapatunk vesz egy ötvözött acélrudat, és hosszra vágja.
2. Bevonattal ellátott csiga
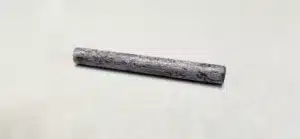
A levágott anyagot csigának nevezzük. Ehhez a részhez kellett egy bevonat, amely kenést biztosít, hogy könnyebb legyen hidegen formálni.
3. Ideges
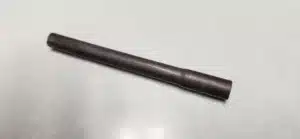
Ez az első találatunk. Egy nagy nyomáson belül megütjük a csigát, hogy megnöveljük a csavar egyik végét, ahol a fej lesz.
4. Címsor
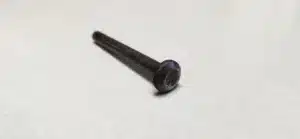
Ez a második találatunk, ami szintén a sajtón belül történik. Ebben a szakaszban a csavarfej teljesen ki van alakítva.
5. Vágás
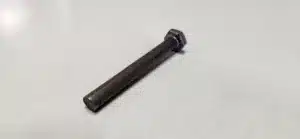
Ez a harmadik találatunk, amit vágóprésben készítünk. A fejet a meghatározott formájára vágja.
6. Mutatás
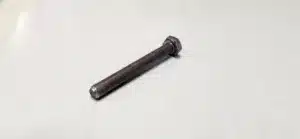
Ez a negyedik és egyben utolsó találatunk, amely a csavar fejével ellentétes végére tesz egy pontot. Amint látja, ez technikailag nem egy igazi pont, hanem egy szög.
7. Menethengerlés
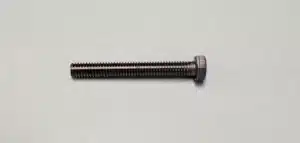
Ezután egy Reed hengerrel megtekerjük a csavar meneteit. Míg egyes rögzítőelem-gyártók szálakat vágnak, mi a hengerlés hívei vagyunk. Az eredményeket pontosabbnak és tartósabbnak találjuk.
8. Minőségbiztosítás – 1. rész
A menetek feltekerése után a csavar már majdnem kész – ezt "dimenzionálisan késznek" nevezzük. Ennek azonban még át kell mennie néhány ellenőrzésen, és be kell fejeznie.
A minőségbiztosítás első szakaszában biztosítjuk, hogy minden csavarméret a tűréshatáron belül legyen.
9. Befejezés
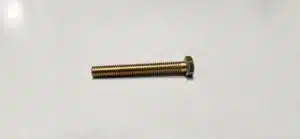
Miután a csavar átjutott a minőségbiztosítás első körén, elküldjük egy partnernek cink galvanizálásra. Nem végezünk házon belüli kikészítést vagy bevonatot.
10. Minőségbiztosítás – 2. rész
Amikor visszakapjuk a csavart, egy második minőségellenőrzési kört végzünk annak biztosítására, hogy az alkatrész minden követelménynek megfeleljen (méretek, anyag, keménység, bevonat vastagsága stb.). Ha a bevonatolási folyamat során hozzáadott meneteken bemetszések vagy sorja találhatók, még egyszer újratekerjük a meneteket, hogy biztosítsuk a megfelelő alkatrészmérőt.
Ezt követően a csavar kész és szállításra kész!